 English
 Español
 日本語

Un soporte regresa de la línea al que le falta un sujetador y la única pista es un orificio de 4,6 mm en una placa de acero. Elegir M5 porque "parece correcto" es la forma en que los ensamblajes terminan con roscas peladas, cubiertas ruidosas y devoluciones de garantía.
Aquí está la conclusión primero: el diámetro de un orificio reduce el campo a uno o dos candidatos, pero nunca confirma el tamaño del tornillo por sí solo. Necesita dos datos más: si el agujero lleva roscas y, si las tiene, cuál es el paso. Un agujero simple funciona al revés: su tamaño se ajusta al tornillo según una proporción en lugar de coincidir con él.
La verificación completa lleva unos diez minutos con un calibrador y un medidor de paso de rosca, y elimina la mayoría de las conjeturas antes de que alguien alcance la caja del grifo.
Decida primero: orificio roscado o orificio liso
Un agujero roscado es un negativo del tornillo. El diámetro que mide a través de las crestas de la rosca se encuentra cerca del diámetro mayor del tornillo, por lo que un orificio roscado M6 generalmente mide entre 5,9 y 6,0 mm. Un simple agujero no es negativo de nada. Es un orificio de paso, perforado más grande que el tornillo, o un orificio piloto, perforado más pequeño para que un tornillo formador de rosca pueda abrir su propio camino.
Por eso el mismo orificio de 4,6 mm puede apuntar a un M5 tornillo de máquina en un orificio de paso ajustado o en un tornillo autorroscante de 5 mm en un piloto ligeramente más pequeño. Sólo la presencia o ausencia de hilos separa los dos casos.
- Pasa un pico alrededor del orificio. Una hélice que puedes sentir significa un hilo de máquina. Una pared lisa y ligeramente pulida generalmente significa que se introdujo y luego se quitó un tornillo roscador.
- Verifique el lado de salida. Los tornillos autorroscantes y autoperforantes a menudo dejan un pequeño bulto o una división en forma de estrella alrededor del orificio de salida en una lámina delgada.
- Busque un chaflán de entrada. Una entrada achaflanada o avellanada es típica de un agujero roscado. Un agujero perforado normalmente no tiene ninguno.
Mida el orificio antes de igualarlo
Los errores en este paso se heredan en cada paso posterior, así que mida dos veces y anote el número.
- Primero desbarbe el agujero. Un labio enrollado puede añadir 0,2 mm a una lectura y aumentar una talla más.
- Utilice las mordazas interiores de un calibrador y tome dos lecturas con una separación de 90 grados, luego promedielas. Los agujeros no redondos son comunes en las láminas perforadas.
- Manténgase alejado de avellanados y chaflanes; Mida sólo la sección cilíndrica.
- Por debajo de 3 mm, un calibre no es fiable. Utilice calibres de clavija o un calibre de orificio pequeño leído con un micrómetro.
- Registre la lectura a 0,05 mm y observe el espesor del material. La longitud del compromiso importa tanto como el diámetro.
Una vez que tengas el número, compáralo con una mesa estándar en lugar de con un tornillo tirado en el banco.
| Tamaño nominal | Tono | taladro de rosca | Cerrar liquidación | Despacho gratuito |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Si el orificio es roscado y el orificio se encuentra entre dos tamaños nominales, el calibre de paso lo estabiliza. El paso es la distancia entre crestas adyacentes y discrimina mucho mejor que el diámetro solo, especialmente cuando las series métricas y en pulgadas se superponen.
| Diámetro medido (mm) | Candidato a métrica | candidato de pulgadas | Tono difference |
|---|---|---|---|
| 4,8 a 5,0 | M5 × 0,8 | No.10-24 UNC | 0,80 frente a 1,06 mm |
| 6,0 a 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 frente a 1,27 mm |
| 7,9 a 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 frente a 1,41 mm |
Las piezas inoxidables merecen una segunda mirada en esta etapa, porque el desgaste y la elección del paso interactúan: elegir el tamaño y el paso de rosca para tornillos de acero inoxidable Sigue la misma lógica con límites más estrictos.
La regla de proporción para tornillos autorroscantes y roscados
Cuando el orificio es plano y el tornillo corta su propia rosca, el tamaño del orificio se mide como una parte del diámetro mayor del tornillo. Primero mida el tornillo con un calibre y luego aplique la proporción correspondiente al material.
Diámetro del orificio piloto como porcentaje del diámetro mayor del tornillo, por material
Estas ventanas son puntos de partida, no especificaciones:
- Termoplásticos: 0,75 a 0,85 de diámetro mayor. Los grados rellenos de vidrio se ubican en el extremo inferior porque se agrietan más fácilmente bajo tensión circular.
- Chapa de acero and aluminium: 0,85 a 0,90. Las láminas de menos de 1 mm necesitan un orificio proporcionalmente más grande para evitar que se rompan.
- Aluminio fundido a presión y zinc: 0,80 a 0,85, prestando atención al espesor de la pared del saliente y a la distancia desde el saliente hasta el borde.
- Madera: 0,70 a 0,80 en madera dura, 0,60 a 0,70 en madera blanda. Las especies y el contenido de humedad modifican notablemente estos números.
Dos modos de falla sujetan la ventana. Un orificio demasiado pequeño aumenta el par de torsión, rompe los resaltes de plástico y corta pequeños tornillos en la cabeza. Un orificio demasiado grande daña el segundo conjunto y puede reducir la resistencia a la extracción en un tercio o más. Introduzca tres tornillos de prueba en restos del mismo material y espesor antes de soltar un ajuste a la línea.
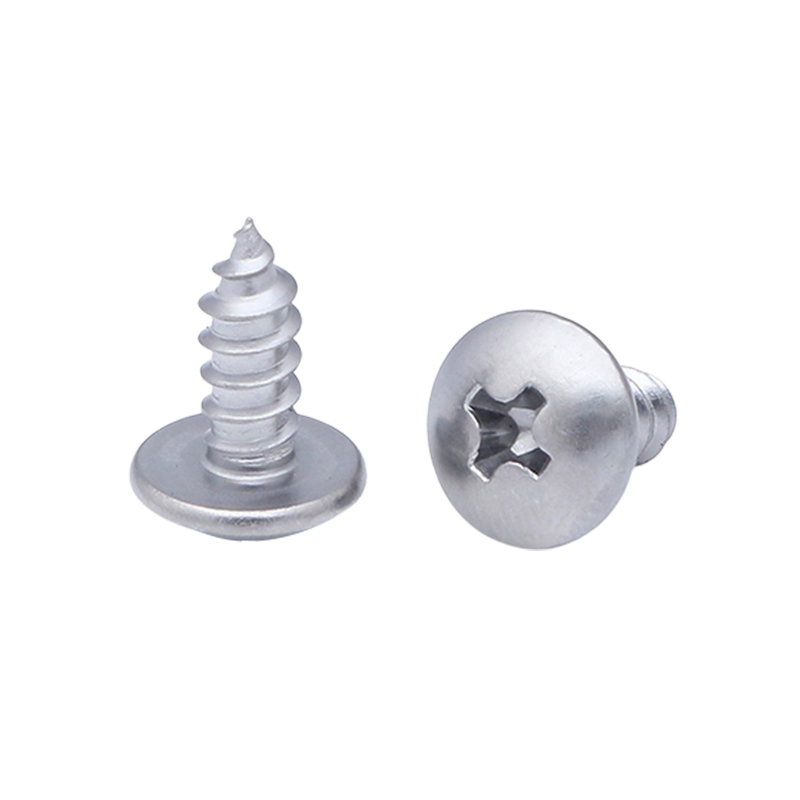
 Tornillo de bloqueo autorroscante de cabeza alomada en cruz Para conjuntos de chapa metálica, este tornillo de cabeza plana con ranura cruzada combina roscas autorroscantes con rendimiento de bloqueo y distribuye la carga de sujeción en un área más amplia. Ver producto →
Para láminas de metal, la opción habitual es un tornillo formador de roscas con cabeza alomada y ranura transversal: la punta comienza en escuadra en un piloto perforado y la cabeza avellanada distribuye la carga de sujeción sobre un área más amplia que lo que lo haría una cabeza avellanada.
Cuando el agujero está sobredimensionado, desmontado o desgastado
Si el orificio mide más de aproximadamente 1,2 veces el diámetro nominal del tornillo, el sujetador original no aguantará. Opciones, clasificadas por esfuerzo y costo:
- Sube un tamaño y vuelve a tocar. Mantenga al menos un diámetro de rosca completo de material alrededor del orificio y verifique la distancia al borde antes de perforar.
- Instale un inserto de hilo. Restaura el tamaño original del tornillo y es la reparación estándar para carcasas de aluminio y magnesio.
- Utilice una tuerca remachable o a presión. Es mejor en láminas de 0,8 a 2 mm, donde no hay suficiente pared para una rosca roscada confiable; la brida distribuye la carga en lugar de concentrarla en dos o tres roscas.
- Llene y vuelva a perforar. Soldadura, soldadura fuerte o un epoxi estructural seguido de un nuevo agujero, utilizado cuando la pieza es costosa o la reparación debe ser invisible.
 Tuerca remachadora a presión M3 para placas delgadas Una tuerca roscada a presión para fijación de láminas delgadas, diseñada para incrustarse en el sustrato y proporcionar un punto de acoplamiento de tornillo estándar permanente sin agregar mucho espesor. Ver producto →
En láminas delgadas, una tuerca a presión suele ser la solución permanente más económica y mantiene el tornillo coincidente como un artículo estándar del catálogo en lugar de uno especial.
Pon el tamaño en el papel
Realizar ingeniería inversa a un tornillo a partir de un orificio está bien para una reparación. Es una mala base para un dibujo de producción, porque la siguiente persona que mida el mismo agujero obtendrá un número ligeramente diferente. Escriba la leyenda en el orden en que la lee el proveedor:
- Diámetro nominal y paso, por ejemplo M5 × 0,8.
- Longitud debajo de la cabeza y el estándar con el que se mide.
- Estilo de cabezal, tipo de transmisión y cualquier configuración de lavadora.
- Clase de material y propiedad.
- Acabado y requisitos de corrosión, como un número establecido de horas de niebla salina neutra.
- Norma aplicable (ISO, DIN, ANSI/ASME, GB) y cualquier tolerancia que se aparte de ella.
 Tornillo de cabeza plana no estándar personalizado Un sujetador de cabeza plana personalizado para orificios que no coinciden con los tamaños del catálogo, que ofrece un área de contacto más amplia para distribuir la presión en ensamblajes de precisión o propensos a vibraciones. Ver producto →
Cuando el orificio medido no se corresponde claramente con el tamaño del catálogo, un tornillo no estándar suele ser más barato que volver a mecanizar el orificio, especialmente en piezas que ya han pasado la etapa de mecanizado.
Obtener el tornillo en volumen
Hacer coincidir un tornillo con un agujero es una tarea de diseño. Mantener esa coincidencia estable en un millón de piezas es una cuestión de fabricación. Tres puntos deciden si el ajuste sobrevive al volumen:
- Consistencia dimensional. Las tolerancias principales de diámetro y paso en el tornillo deben ser lo suficientemente estrictas como para que un orificio piloto ajustado en una muestra aún funcione en la diezmilésima parte.
- Estabilidad del material y del acabado. Un cambio en el espesor del recubrimiento, especialmente en escamas de zinc o zinc galvanizado, desplaza el diámetro efectivo unas pocas centésimas de milímetro y puede convertir un buen ajuste en un ajuste de interferencia.
- Inspección documentada. Solicite informes dimensionales, datos de torsión y extracción, resultados de niebla salina y declaraciones RoHS durante el envío y no después de un reclamo.
Un fabricante que trabaja según los estándares GB, DIN, ISO y ANSI/ASME puede realizar un mismo dibujo en varios mercados, lo que es importante cuando se construye el mismo conjunto en Europa y Asia. Vale la pena revisarlo completo gama de tornillos autorroscantes contra la configuración de su orificio piloto y solicitando lotes de muestra extraídos de la misma producción en lugar de del stock.
Un calibre, un calibre de paso y una tabla estándar resuelven casi todos los casos: mida el orificio, decida si es roscado o liso, confirme el paso y luego compare con una tabla antes de tocar un macho de roscar o un recipiente para tornillos. Diez minutos de medición siempre son más baratos que un lote devuelto.